Szerszámélettartam és költség optimalizálása furatonként: fejlett bevonatok és szubsztrátumok egyedi keményfém dörzsárok tervezésében
News Details
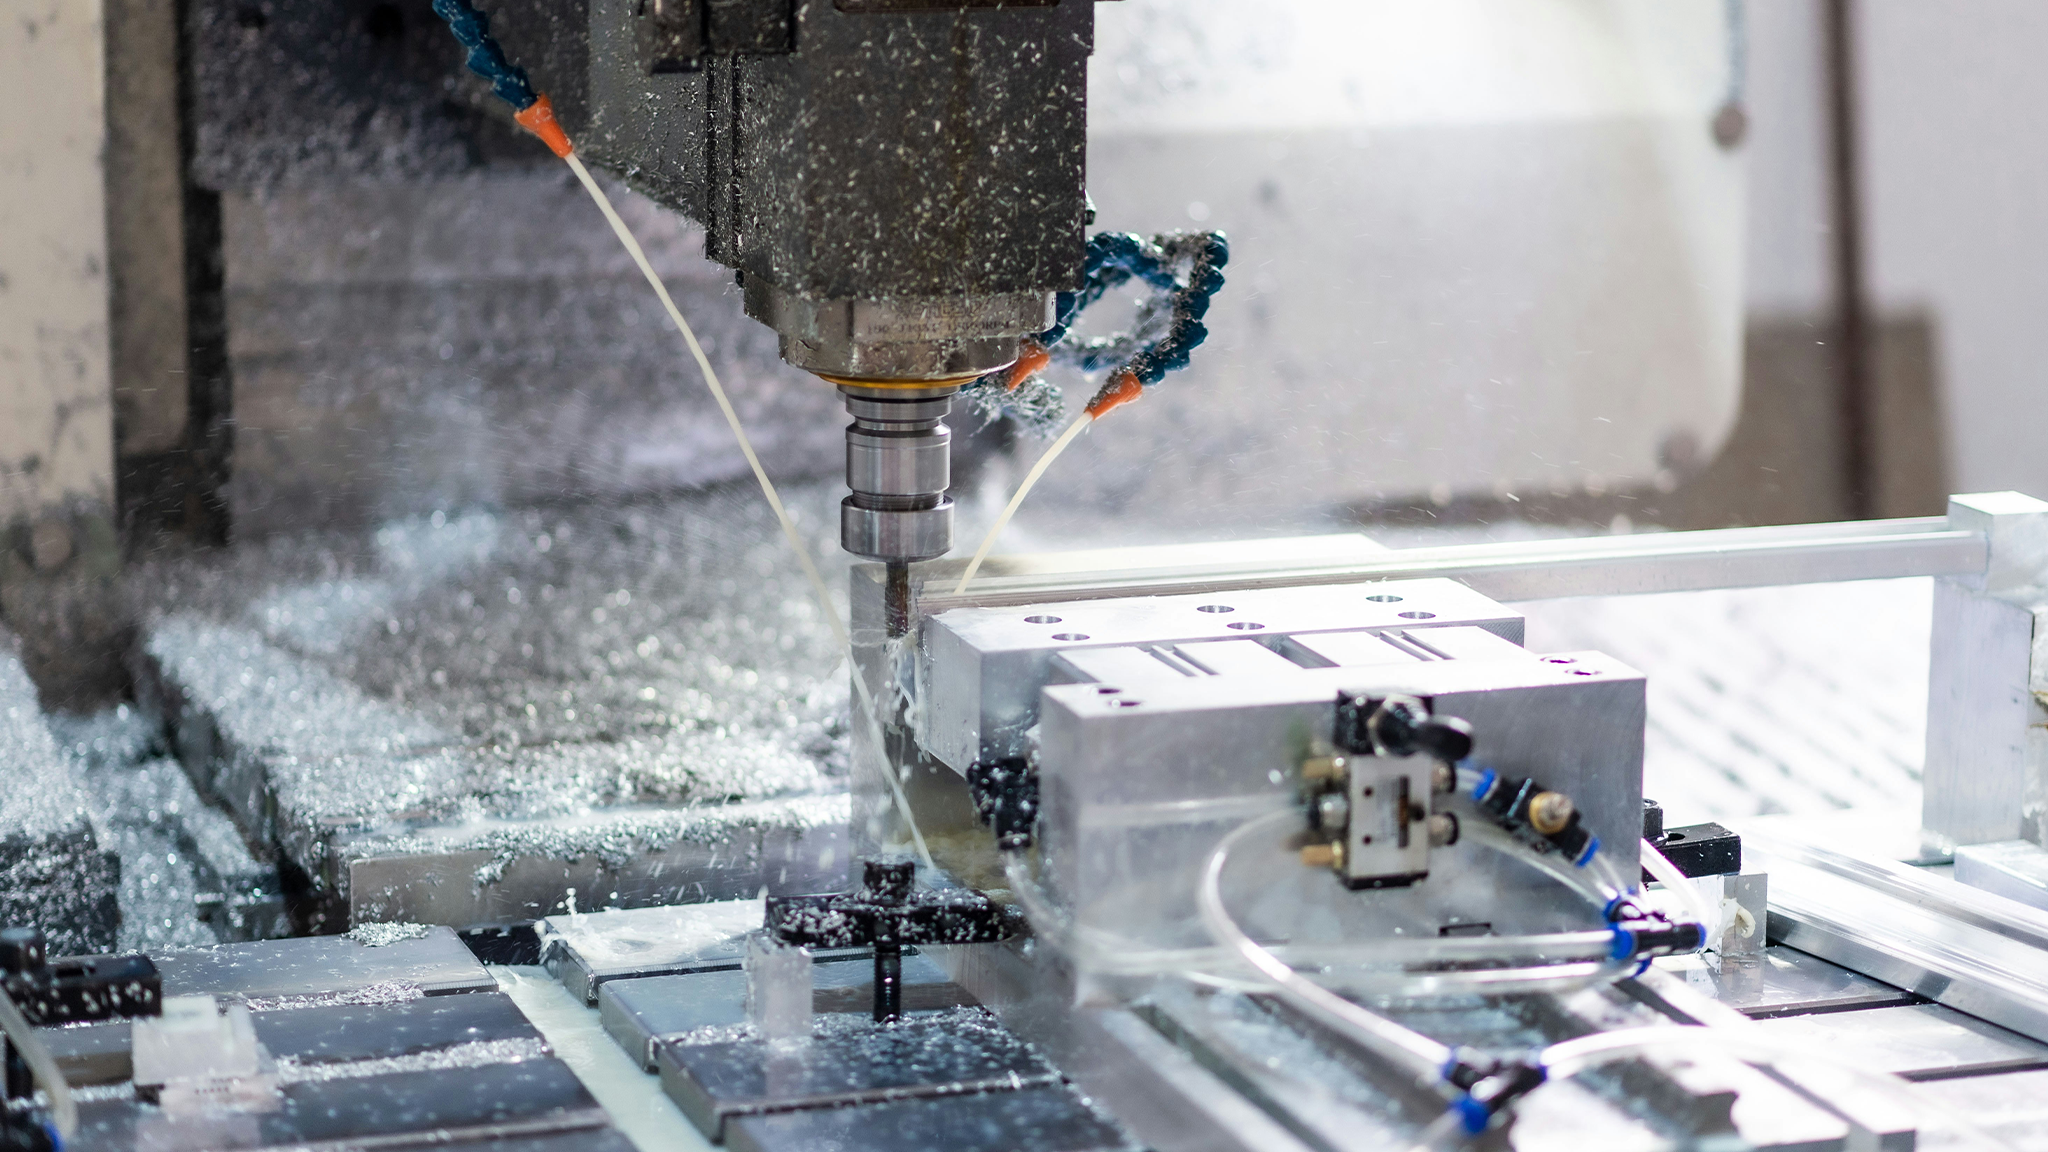
A modern, nagy volumenű gyártásban minden egyes állásidő másodperc számít. Amikor a CNC-gépek leállnak, hogy cseréljék a kopott vágószerszámokat, a gyártási költségek megemelkednek. A gépi megmunkálók és a szűk tűréshatárokkal dolgozó gyártási mérnökök számára a dörzsárazási folyamat gyakran az utolsó akadály egy alkatrész befejezése előtt. Ha a dörzsárai túl gyorsan kopnak, a selejtek aránya nő, és a nyereség csökken.
Szóval, hogyan lehet ezt megoldani? A válasz a szerszámstratégia fejlesztésében rejlik. Egy egyedi készítésű keményfém dörzsáraba történő befektetéssel, amelyet fejlett alapanyagokból és testreszabott bevonatokkal gyártanak, jelentősen megnövelhető a szerszám élettartama és csökkenthető a lyukankénti teljes költség.
Miért kudarcot vallnak a standard dörzsárak a nagy gyártási környezetekben?
A standard, készen kapható dörzsárak általános célú munkákra készültek. Alapvető fémek és kis volumenű munkák esetén jól működnek. Azonban általában nem tudják felvenni a versenyt, amikor a határaikat feszegetik.
Amikor olyan nehéz anyagokat munkálnak meg, mint az Inconel, a titán vagy a edzett acélok, a standard szerszámok nehezen birkóznak meg a szélsőséges hővel és súrlódással. Mivel a standard dörzsárak általános geometriát és standard keményfém minőségeket használnak, gyorsan elkopnak. Ennek eredményeként a következőkkel kell szembenézni:
-
Gyakori szerszámcserék, amelyek leállítják a gyártósorokat.
-
Rossz minőségű lyukfelület, amely elutasított alkatrészekhez vezet.
-
Idővel magas költségek a cserealkatrészekre.
Ha az alkalmazások pontosságot és sebességet követelnek, egy egyedi keményfém dörzsára megváltoztatja a játékot. Kifejezetten az adott munkadarab-anyaghoz, a gépbeállításhoz és a tűréscélokhoz lett tervezve.
Az alapok: A megfelelő volfrám-karbid alapanyag kiválasztása
Bármilyen nagyszerű vágószerszám alapja az anyaga. A volfrám-karbid már híres a keménységéről és a kopásállóságáról. Azonban nem minden keményfém minőség egyforma.
Egy egyedi keményfém dörzsára tervezésekor a szerszámgyártók két kulcsfontosságú tulajdonságot egyensúlyoznak: a keménységet és a szívósságot.
-
Ultrafinom szemcsés keményfémek hihetetlen keménységet és éles vágóéleket kínálnak. Akkor működnek a legjobban, ha tükörszerű felületi minőséget kell elérni koptató anyagokban, mint az öntöttvas vagy az alumíniumötvözetek.
-
Durvább szemcsés keményfémek nagyobb szívósságot és ütésállóságot biztosítanak. Kiválóan teljesítenek megszakított vágásoknál vagy nagy előtolású alkalmazásokban, ahol a rideg szerszámok lepattannának vagy eltörnének.
Azon pontos keményfém minőség kiválasztásával, amely megfelel a műhelyi körülményeknek, az egyedi szerszám sokkal jobban ellenáll a hősokk és a mechanikai igénybevételnek, mint bármely katalógusban szereplő alternatíva.
A páncél: Hogyan nyújtják a fejlett felületi bevonatok a szerszám élettartamát
Még a legjobb keményfém alapanyag is profitál a plusz védelemből. A nagy sebességű vágás intenzív hőt hoz létre a vágóélnél. Védőpajzs nélkül ez a hő meglágyítja a szerszámot és felgyorsítja a kopást.
A modern fizikai gőzfázisú leválasztású (PVD) bevonatok hőszigetelőként és súrlódáscsökkentőként működnek. Az alkalmazástól függően egy egyedi keményfém dörzsára speciális bevonatokkal rendelkezhet, mint például:
-
TiAlN (Titán-Alumínium-Nitrid): Tökéletes magas hőmérsékletű, száraz megmunkáláshoz. Magas hőmérsékleten védő alumínium-oxid réteget képez, megvédve a szerszámot a hőkopástól.
-
TiN (Titán-Nitrid): Sokoldalú, alacsony súrlódású bevonat, amely megakadályozza az anyag felgyülemlését a vágóéleken, amikor nemvas fémekkel dolgoznak.
-
Gyémántszerű szén (DLC): Ideális nemvas, erősen koptató anyagokhoz, rendkívüli felületi keménységet és ultraalacsony súrlódást biztosítva.
Ezek a bevonatok csökkentik a vágóerőket, megakadályozzák a forgácsok tapadását, és lehetővé teszik, hogy a CNC-gépeket nagyobb sebességgel működtesse anélkül, hogy a szerszám elhasználódna.
Belső hűtőcsatornák integrálása a hőszabályozáshoz
A hő a precíziós dörzsárazás száműzött ellensége. Ha a hő felgyülemlik egy mély lyukban, a szerszám kitágul, és a lyuk méretei kilépnek a tűréshatárból.
Ennek megoldására a fejlett egyedi keményfém dörzsárak gyakran szerszámon átmenő hűtőcsatornákkal rendelkeznek. Ahelyett, hogy az alkatrész külsejét öblítenék le—ahol a hűtőfolyadék gyakran nem éri el a vágózónát—a belső csatornák közvetlenül a vágóélekre nyomják a folyadékot.
Ez az intelligens kialakítás két fő célt ér el:- Azonnal eltávolítja a fémforgácsokat, megakadályozva az újra vágást és a karcolásokat.
Az egyedi szerszámozás valódi befektetési megtérülésének (ROI) kiszámítása
Első pillantásra egy egyedi keményfém dörzsára többe kerül előre, mint egy standard polci szerszám. De a kezdeti árcédula figyelmen kívül hagyja a nagyobb képet.
Ahhoz, hogy a valódi értéket láthassa, ki kell számítania a
lyukankénti költséget
. Mivel az egyedi dörzsára lényegesen hosszabb ideig tart, nagyobb előtolási sebességet bír, és jelentősen csökkenti a selejtes alkatrészeket, a teljes gyártási költség csökken. A kevesebb szerszámcsere több orsó üzemidőt, gyorsabb ciklusidőket és elégedettebb ügyfeleket jelent. Ha az üzem készen áll arra, hogy túllépjen a standard szerszámozás korlátain, egy tapasztalt gyártóval való partnerség az egyedi keményfém dörzsára megtervezéséhez a legokosabb lépés, amit a teljes gyártási hatékonyság érdekében megtehet.


